product
产品中心摩托车发动机下线试验台
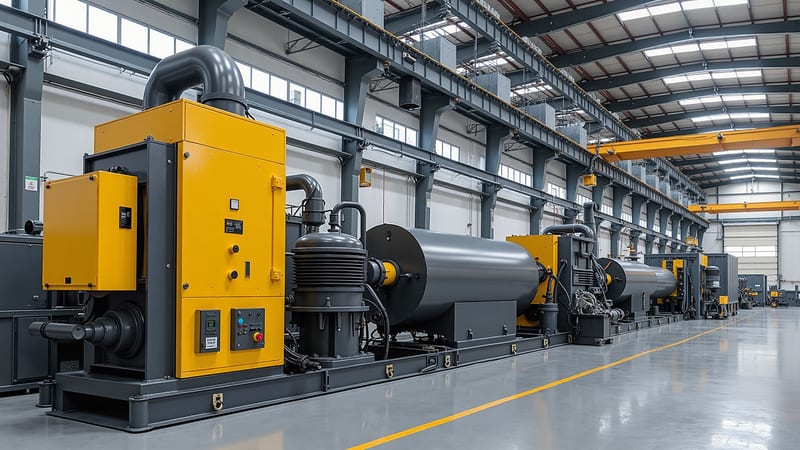
在摩托车发动机总装线的末端,装配完成的发动机随输送线进入下线检测工位。操作人员将发动机装夹到试验台上,接好油路、气路与电气接口,按下启动按钮后,试验台按预设流程自动完成热试与状态采集。整段检测在一个工位内闭环完成,检测结论直接决定这台发动机是流入整车装配还是转入返修区,因此试验台承担的是一道面向整批产品的质量闸门。
与研发阶段的性能试验台不同,下线试验台不追求极限工况下的精细测量,而强调在有限工位时间内把明显的装配缺陷筛出来。设备结构围绕快速装夹、快速接管和稳定重复展开,减少每台发动机上下线的辅助时间,让检测节奏跟得上总装线的节拍。
检测项:围绕装配质量展开的快速筛查
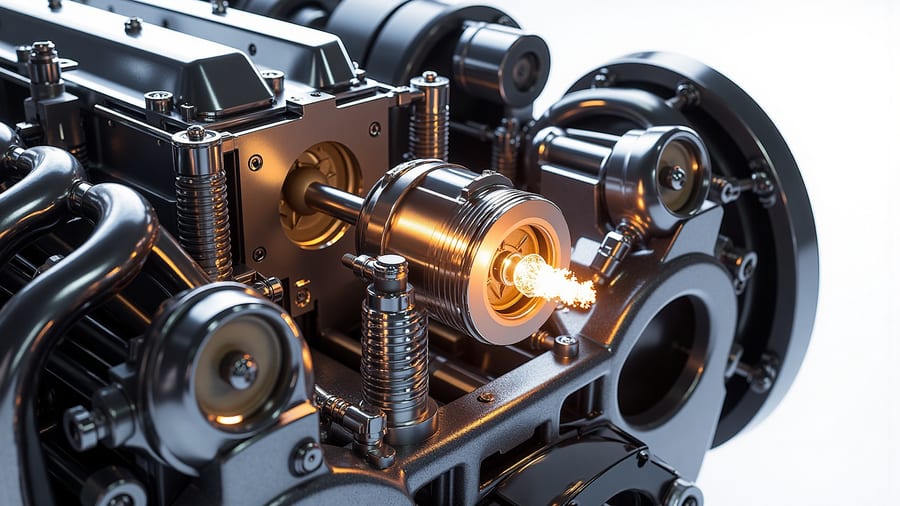
下线检测的项目由装配过程中最容易出错、又最容易在下线阶段暴露的环节构成。起动性能是第一个关卡,试验台驱动发动机点火起动,判断起动是否顺利、是否需要多次尝试,从而发现点火系统、供油系统与配气机构的装配异常。
起动之后进入怠速与运转状态检查。设备在稳定运转条件下采集转速波动与振动信号,操作人员同步通过听感与仪表判断是否存在异响;振动或噪声特征明显偏离正常样机的发动机,会被标记为待复核。怠速稳定性也在此阶段一并确认,避免转速漂移或熄火类问题流入下一道工序。
渗漏检查同样安排在下线工位。发动机在热态下运行一段时间后,油路、水路与结合面的密封状态更接近实际使用工况,微小的渗漏更容易显现。试验台在检测过程中保持对关键结合面与管路的观察条件,配合操作人员目视确认,把密封类缺陷拦在出厂之前。
此外,设备还可按车型配置接入关键性能项的快速核对,例如油门响应、输出状态的趋势判断等,用于区分「性能正常」与「需要进一步台架复测」两类结果。具体接入哪些项目,依据客户的产品结构与质量要求配置,不做超出工艺范围的推断性测量。
判定逻辑:把人工经验固化为可重复的规则
下线检测的价值不只在于测出数据,更在于给出稳定一致的结论。试验台将每一项检测结果与预设的判定阈值比对,阈值来自同型号发动机的正常样机基线,由工艺与质量部门在导入阶段确认。逐项比对完成后,设备按规则汇总为合格、待复核与不合格三类结论,避免不同班次、不同操作人员之间的尺度差异。
判定过程保留人工介入的入口。对于听感类、目视类项目,操作人员在界面上确认观察结果;设备负责记录、计时与流程推进,不替代人对异常现象的判断。待复核的产品不会被直接判废,而是带着已采集的数据转入复检或返修流程,让问题有据可查、有路径可走。
节拍匹配与可追溯记录
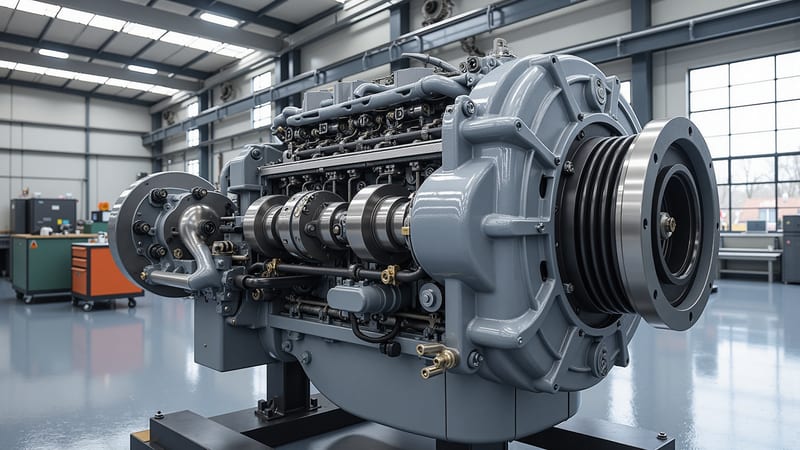
试验台的工位布局与操作流程按照总装线的节拍设计,装夹、接管、检测与下线各环节的时间分配在导入阶段与产线一同核定,保证单台检测时长不超过工位允许的停留时间。常用接口采用快换形式,减少反复接管的辅助动作,操作界面按工序顺序引导,降低新员工上手成本。
每台发动机的检测结果与过程数据随产品编号归档,形成可追溯的检测记录。当后续环节或售后反馈出现同类问题时,可以回溯该台产品在下线工位的检测结论与当时的采集状态,为质量分析和工艺改进提供依据。记录同时支持按批次、按型号汇总,便于质量部门观察趋势,而不是只盯住单台的合格与否。