product
产品中心油锯性能/耐久试验台
试验室的台架前,一台油锯被推上装夹工位。操作人员将导板座与机体固定到位,夹具贴合机身轮廓夹紧,油路、气道与操控手柄处于可自由动作的状态。装夹完成后,整机与台架的测控系统完成对接,操作人员退到防护区外,试验按预设程序自动开始。这是油锯整机在出厂或研发验证阶段常见的开端——不是单台设备的零散试机,而是在统一工况下把性能与耐久逐项走完。
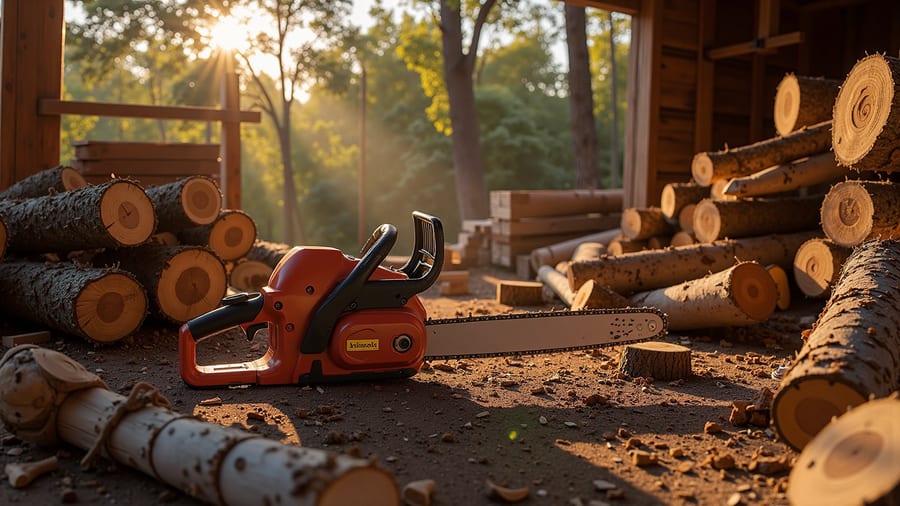
整机装夹与起动性能试验
试验台以整机为试验对象,装夹结构围绕油锯的机体、导板与把手布置,兼顾不同机型的外形差异。装夹到位后,台架按试验规程执行起动环节:模拟人工拉起动器的动作,记录起动响应与起动过程的稳定性,用于判断整机在冷机与热机状态下的起动表现是否一致。
起动环节完成后,台架自动进入下一试验项,操作人员无需反复上下机。装夹的重复定位精度直接影响各试验项之间数据的可比性,因此夹具设计以稳定夹持和快速换机为基本要求,减少装夹差异对试验结果的干扰。
怠速与高速稳定性、功率输出试验
怠速与高速稳定性是油锯整机性能的核心观察项。台架在怠速工况下观察整机运转是否平稳、有无异常抖动与熄火倾向;进入高速工况后,持续监测转速与输出状态的变化,判断整机在高转速区间的稳定程度。这些试验项均在台架统一控制的工况下进行,避免人工操作带来的差异。
功率输出试验在加载条件下进行,台架按设定负荷对整机施加阻力,记录整机在不同负荷点的输出表现。试验过程由测控系统按程序推进,加载与卸载平滑过渡,便于观察整机在负荷变化时的响应。对于研发验证而言,这一环节可用于比较不同机型或不同配置方案的性能差异。
连续运转耐久循环
耐久试验以循环方式组织:台架按设定的工况序列反复执行起动、怠速、高速与加载运转,形成连续运转的试验循环。循环过程中,整机处于真实的运转状态,台架持续采集运行数据,用于观察整机在长时间运转下的状态变化趋势。
循环的次数与工况组合按试验规程设定,不同试验目的可选用不同的循环方案。台架在循环之间保持对整机状态的监测,一旦出现异常即触发保护动作,避免异常状态在无人值守的循环中持续扩大。
试验记录与异常停机保护
试验全过程的数据由测控系统记录,包括各试验项的执行情况、运转状态与循环进度。试验结束后可调取记录,用于出厂判定或研发阶段的对比分析。记录与整机信息关联,便于后续追溯同一台设备在不同阶段的试验结果。
异常停机是台架的基本保护能力。当运转状态超出设定范围,台架自动切断加载并停止试验循环,同时保留停机前的记录,便于操作人员判断异常发生的环节。对于长时间连续运转的耐久试验而言,这一机制让试验可以在较少人工干预的情况下完成,也降低了异常状态下设备损坏的风险。
- 上一篇:油锯锯切效率试验台
- 下一篇:暂无